
Jaki drut MIG/MAG do cienkiej blachy 0,8–2 mm, by nie przepalać spoiny?

Spawanie blach o grubości od 0,8 do 2 mm wymaga większej kontroli nad ilością dostarczanego ciepła niż praca z grubszymi elementami. Zbyt duży prąd, niewłaściwa średnica drutu lub nieodpowiednia technika prowadzenia uchwytu mogą szybko doprowadzić do przepalenia materiału, odkształceń i powstawania wad spoiny. Dlatego dobór drutu MIG/MAG powinien uwzględniać nie tylko rodzaj stali, ale również grubość łączonych elementów i planowany sposób wykonania spoiny.
Jakie wyzwania niesie spawanie cienkiej blachy MIG/MAG?
Cienka blacha szybko się nagrzewa, dlatego podczas spawania łatwo przekroczyć zakres temperatur, w którym materiał zachowuje odpowiednią stabilność. Szczególnie problematyczne są długie, ciągłe spoiny, ponieważ ciepło kumuluje się w niewielkim przekroju materiału.
Przy grubości 0,8–2 mm ważne jest więc ograniczenie ilości ciepła wprowadzanego do materiału przy jednoczesnym zachowaniu odpowiedniego przetopu. Nie chodzi o samo zmniejszenie prądu, ponieważ zbyt niskie parametry mogą powodować niestabilny łuk, przyklejanie drutu i brak prawidłowego połączenia.
Najczęstsze problemy przy spawaniu blach o grubości 0,8–2 mm
W przypadku cienkich elementów najczęściej pojawiają się problemy wynikające z niewłaściwego połączenia parametrów urządzenia, materiału dodatkowego i techniki spawania. Należą do nich przede wszystkim:
- przepalanie blachy i powstawanie otworów w miejscu spawania,
- nadmierne odkształcenia wywołane działaniem ciepła,
- brak odpowiedniego przetopu,
- niestabilny łuk i nierówna spoina,
- nadmierne rozpryski,
- przyklejanie się drutu do materiału,
- zbyt duża ilość materiału spawalniczego w stosunku do grubości blachy.
Istotne znaczenie ma również przygotowanie miejsca spawania. Zanieczyszczenia, rdza, farba czy olej mogą pogarszać stabilność procesu. W przypadku bardzo cienkich blach warto również stosować krótkie odcinki spoiny lub punktowanie, zamiast prowadzenia jednego długiego ściegu.
Wybór drutu spawalniczego MIG/MAG do cienkich blach
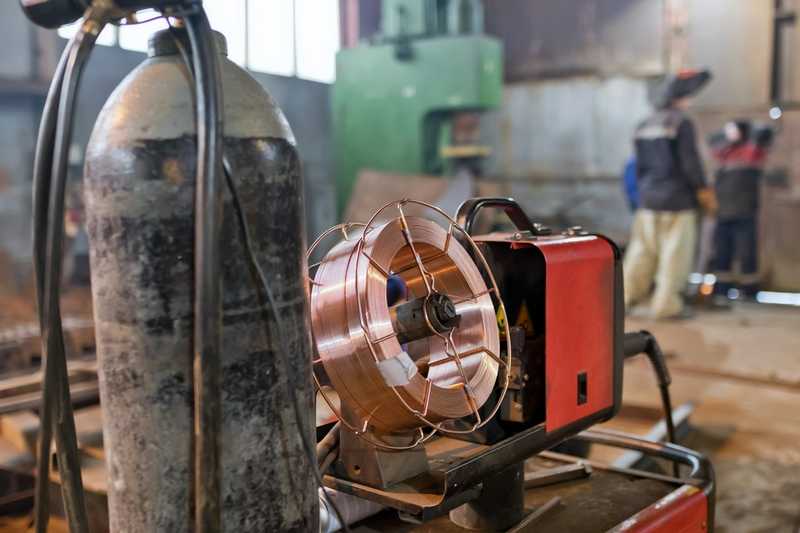
Do cienkich blach stalowych stosuje się najczęściej druty lite o niewielkiej średnicy. W praktyce szczególnie często wykorzystywany jest drut 0,8 mm, który pozwala precyzyjniej kontrolować ilość podawanego materiału i parametry spawania.
Przy bardzo cienkich elementach można rozważyć jeszcze mniejszą średnicę, jeżeli urządzenie oraz zastosowana metoda spawania umożliwiają jej prawidłowe podawanie. Z kolei przy blasze o grubości około 1,5–2 mm zastosowanie drutu 0,8 mm nadal daje szerokie możliwości regulacji i pozwala dostosować ilość ciepła do konkretnego połączenia.
W przypadku stali niestopowych należy dobierać rodzaj drutu do gatunku spawanego materiału. Znaczenie ma również zastosowana osłona gazowa. W procesie MAG dla stali często wykorzystuje się mieszanki argonu z dwutlenkiem węgla, których skład powinien być dobrany do rodzaju materiału i oczekiwanej charakterystyki łuku.
Parametry drutu – średnica, rodzaj i wpływ na jakość spoiny
Średnica drutu wpływa między innymi na wymagany prąd spawania, szybkość topienia oraz ilość materiału wprowadzanego do spoiny. Przy cienkich blachach mniejsza średnica ułatwia pracę na niższych parametrach, co może ograniczyć ryzyko przepalenia.
Drut spawalniczy 0,8 mm jest uniwersalnym rozwiązaniem dla wielu zastosowań związanych z cienkimi elementami stalowymi. Przy jeszcze cieńszych materiałach lub szczególnie precyzyjnych pracach można stosować druty o mniejszej średnicy, o ile pozwala na to wyposażenie spawalnicze.
Nie należy jednak traktować samej średnicy jako gwarancji poprawnego spawania. Równie ważne są prędkość podawania drutu, napięcie, prędkość przesuwania uchwytu, indukcyjność oraz rodzaj gazu osłonowego. Parametry należy ustawić odpowiednio do konkretnego materiału i pozycji spawania, najlepiej wykonując próbę na kawałku takiej samej blachy.
Jak dobrać ustawienia spawarki, by uniknąć przepaleń?
Przy cienkiej blasze podstawową zasadą jest ograniczenie niepotrzebnego nagrzewania materiału. Nie oznacza to jednak ustawienia wszystkich parametrów na minimalnym poziomie. Konieczne jest znalezienie punktu, w którym łuk pozostaje stabilny, a spoina uzyskuje wymagany przetop bez nadmiernego nagrzewania krawędzi.
W pierwszej kolejności należy dobrać odpowiednią średnicę drutu i niski zakres prądu, a następnie regulować prędkość podawania drutu oraz napięcie. Warto korzystać z tabel parametrów producenta urządzenia i materiału dodatkowego, ponieważ zakresy mogą różnić się zależnie od konkretnej konfiguracji.
Przy cienkich blachach pomocna jest również technika krótkich ściegów. Zamiast wykonywania długiej spoiny można spawać krótkimi odcinkami, pozwalając materiałowi częściowo ostygnąć. Ogranicza to kumulowanie ciepła i ryzyko deformacji cienkiej blachy.
Znaczenie ma także długość wolnego wylotu drutu, odległość uchwytu od materiału oraz kąt prowadzenia. Nieprawidłowa technika może powodować nadmierne rozgrzewanie konkretnego miejsca nawet wtedy, gdy parametry urządzenia są dobrane prawidłowo.
W przypadku blach o grubości 0,8–2 mm dobór drutu MIG/MAG powinien być więc traktowany jako część całego procesu. Drut 0,8 mm, odpowiedni gaz osłonowy i prawidłowo dobrane parametry stanowią często dobry punkt wyjścia, ale ostateczne ustawienia należy dopasować do gatunku i grubości materiału oraz rodzaju wykonywanego połączenia.
Jeżeli potrzebujesz odpowiednio dobranych gazów technicznych do spawania MIG/MAG, warto skonsultować wybór z IntechGaz sp. z o. o. sp. k. Firma może pomóc w dopasowaniu gazu osłonowego do rodzaju wykonywanych prac i wykorzystywanego materiału, co pozwala lepiej kontrolować proces spawania cienkich blach.
Podsumowanie
- Do blach o grubości 0,8–2 mm najczęściej stosuje się drut o średnicy 0,8 mm, który pozwala pracować na odpowiednio niskich parametrach.
- Dobór drutu powinien uwzględniać gatunek spawanej stali, jej grubość oraz rodzaj wykonywanego połączenia.
- O ryzyku przepalenia decyduje nie tylko średnica drutu, ale także prąd, napięcie, prędkość podawania drutu i tempo prowadzenia uchwytu.
- Przy cienkich blachach warto ograniczać kumulowanie ciepła, stosując krótkie ściegi i punktowanie zamiast długich spoin ciągłych.
- Odpowiednio dobrany gaz osłonowy pomaga uzyskać stabilny łuk i właściwą jakość spoiny.
Pogotowie-Spawalnicze24.pl to portal tworzony przez pasjonatów i ekspertów branży spawalniczej, oferujący sprawdzone informacje, praktyczne porady i aktualności ze świata metalu i techniki. Łączymy doświadczenie z nowoczesnym podejściem, wspieramy profesjonalistów i początkujących, budując przestrzeń wymiany wiedzy oraz inspiracji. Z nami każdy znajdzie wsparcie, rzetelną wiedzę i motywację do rozwoju.