
Cienka blacha pod kontrolą. Kiedy spawanie laserowe zmienia jakość widocznej spoiny?

Artykuł sponsorowany
Gotowa obudowa trafia pod światło i od razu widać problem. Powierzchnia faluje, narożnik wymaga poprawki, a ślad po szlifowaniu odcina się od reszty detalu. Spawanie zajęło chwilę. Doprowadzenie elementu do wyglądu oczekiwanego przez klienta pochłonie znacznie więcej czasu. Spawanie laserowe warto rozważyć szczególnie wtedy, gdy przy cienkich blachach o koszcie produkcji decydują odkształcenia, estetyka złącza i obróbka wykańczająca. Skoncentrowana energia wiązki pozwala uzyskać wąską spoinę i ograniczyć wpływ ciepła na otaczający materiał. To otwiera drogę do sprawniejszej produkcji elementów, które muszą dobrze wyglądać już po opuszczeniu stanowiska spawalniczego.
Ciepło pod kontrolą. Mniej walki z geometrią detalu
Cienka blacha szybko pokazuje skutki niedopasowanego procesu. Przy obudowie urządzenia czy osłonie maszyny nawet niewielkie odkształcenie może utrudnić montaż i zepsuć wygląd całego wyrobu. Kolejne prostowanie wydłuża realizację zlecenia. Laser skupia energię w małym obszarze. Przy właściwie dobranych parametrach i prędkości prowadzenia pozwala ograniczyć ilość ciepła wprowadzanego do elementu, a wraz z nią ryzyko deformacji. Właśnie dlatego technologia przyciąga uwagę producentów cienkościennych detali, dla których geometria i wygląd powierzchni mają znaczenie przy odbiorze.
Wyobraźmy sobie serię giętych obudów. Jeżeli po spawaniu każda wymaga ręcznego korygowania narożników, powstaje dodatkowy etap produkcji. W takim przypadku próba laserowa powinna odpowiedzieć na konkretne pytanie: ile tych korekt można ograniczyć, zachowując wymagane właściwości połączenia?
Widoczna spoina pracuje na ocenę całego produktu
Klient oglądający nierdzewny mebel, panel czy obudowę widzi gotowy wyrób. Równa linia łączenia może podkreślić staranność wykonania. Nierównomiernie obrobiony narożnik potrafi przekreślić ten efekt.
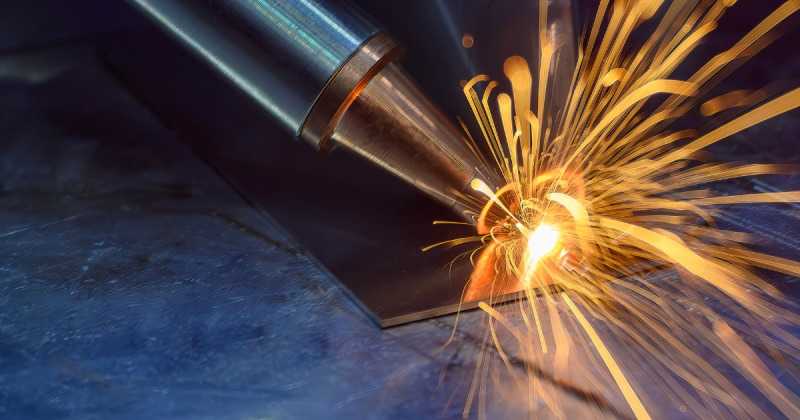
Spawanie laserowe umożliwia uzyskanie wąskich, estetycznych spoin, co może zmniejszyć zakres późniejszego szlifowania. Ostateczny rezultat zależy jednak od materiału, konstrukcji złącza i oczekiwanego wykończenia. Spoina pozostawiana na widoku będzie oceniana inaczej niż połączenie, które ma zostać zlicowane z powierzchnią. Najbardziej użyteczna próbka to własny detal, wykonany z właściwego materiału i oceniony według rzeczywistych wymagań klienta. Na tej podstawie można ustalić, które operacje wykańczające pozostają konieczne.
Precyzja zaczyna się przed uruchomieniem wiązki
Wąska spoina wymaga kontroli przygotowania złącza. Znaczenie mają dopasowanie krawędzi, szczelina i stabilne zamocowanie części. Jeżeli elementy po gięciu nie schodzą się powtarzalnie, trzeba uwzględnić to przy opracowywaniu procesu. Podawanie drutu może zwiększyć możliwości wypełniania złącza, ale jego zastosowanie wymaga dopasowania parametrów. Przy cienkich blachach warto sprawdzić cały ciąg operacji: od wycięcia i gięcia po ustalenie części w przyrządzie. Dobrze przygotowane elementy dają znacznie lepszy punkt wyjścia do powtarzalnego spawania.
Moc to początek rozmowy. Liczy się kontrola procesu
Przy wyborze urządzenia łatwo skupić się na liczbie watów. Tymczasem przy cienkiej blasze kluczowe pytanie brzmi: jak precyzyjnie można dopasować energię do konkretnego złącza?
Dostępne w ofercie STIGO spawarki laserowe LC Lasers obejmują modele przeznaczone do różnych sposobów pracy. LC-WELD NEO jest pozycjonowany do precyzyjnych detali i cienkich materiałów, natomiast LC-WELD PRO rozszerza możliwości o zarządzanie użytkownikami, zadaniami oraz statystyki. Dobór powinien uwzględniać zarówno efekt na próbce, jak i organizację codziennej produkcji. Dla zakładu wykonującego krótkie serie ważne będzie sprawne przechodzenie między detalami. Przy pracy seryjnej większego znaczenia nabierze utrzymanie ustalonych warunków procesu i kontrola kosztu wykonania części.
Policz czas do odbioru gotowej części
Szybkie wykonanie spoiny robi wrażenie podczas prezentacji. O opłacalności wdrożenia rozstrzyga jednak droga od przygotowanych elementów do wyrobu zaakceptowanego przez kontrolę jakości. Podczas próby porównawczej warto zmierzyć czas przygotowania i mocowania, spawania, poprawek oraz wykończenia. Do kalkulacji trzeba doliczyć eksploatację urządzenia i przygotowanie stanowiska. Ręczne spawanie laserowe wymaga odpowiednio zabezpieczonej strefy, ochrony przed promieniowaniem laserowym, odciągu dymów i przeszkolenia operatora.
Jeżeli cienkie blachy regularnie wracają na stanowisko do prostowania i szlifowania, to dobry moment na sprawdzenie technologii laserowej. Przygotuj reprezentatywne detale i omów ze STIGO próbę spawania. Porównaj geometrię, jakość złącza i czas uzyskania wymaganego wykończenia. W tych wynikach zobaczysz, ile nowa technologia może zmienić w Twojej produkcji.
Pogotowie-Spawalnicze24.pl to portal tworzony przez pasjonatów i ekspertów branży spawalniczej, oferujący sprawdzone informacje, praktyczne porady i aktualności ze świata metalu i techniki. Łączymy doświadczenie z nowoczesnym podejściem, wspieramy profesjonalistów i początkujących, budując przestrzeń wymiany wiedzy oraz inspiracji. Z nami każdy znajdzie wsparcie, rzetelną wiedzę i motywację do rozwoju.